Zgrzewanie – metody, zastosowania i parametry decydujące o jakości połączenia
Jakość połączenia zgrzewanego zależy nie tylko od samej metody, lecz także od właściwego dopasowania jej do materiału, geometrii elementów i warunków procesu. Zgrzewanie może łączyć metale oraz tworzywa sztuczne, a o powstaniu trwałej zgrzeiny decydują między innymi ciepło, czas jego oddziaływania i docisk, których znaczenie zmienia się w zależności od zastosowanej technologii.
Na czym polega zgrzewanie i czym różni się od spawania
Zgrzewarka do kołków to technologia trwałego łączenia części metalowych lub wykonanych z tworzyw sztucznych. Polega na uplastycznieniu stykających się powierzchni i dociśnięciu ich do siebie. Ciepło potrzebne do przygotowania materiału może być wytwarzane między innymi przez przepływ prądu elektrycznego, tarcie, ultradźwięki lub ogrzewanie.
Połączenie powstaje bez konieczności stosowania klasycznego spoiwa dodawanego między łączone elementy. Przebieg procesu zależy jednak od odmiany zgrzewania i rodzaju materiału. Zgrzewanie elektryczne oporowe wykorzystuje docisk elementów oraz przepływ prądu przez miejsce ich styku.
Zgrzewanie różni się od spawania przede wszystkim sposobem tworzenia połączenia. W zgrzewaniu zasadniczą rolę odgrywają przygotowanie stykających się powierzchni i ich docisk, natomiast spawanie opiera się na utworzeniu spoiny, zwykle z udziałem stopionego materiału. Ze względu na różnice między poszczególnymi technologiami i materiałami nie należy traktować zgrzewania i spawania jako nazw tego samego procesu.
Metody zgrzewania a rodzaj materiału i geometria połączenia
Dobór metody zgrzewania zaczyna się od oceny materiału oraz sposobu, w jaki stykają się łączone elementy. W przypadku metali znaczenie mają między innymi przewodnictwo elektryczne, plastyczność i zachowanie materiału pod wpływem ciepła. Tworzywa sztuczne wymagają miejscowego uplastycznienia, dlatego stosuje się rozwiązania dostosowane do ich właściwości; przykładem jest zgrzewanie polifuzyjne, w którym powierzchnie są uplastyczniane bez kleju i spoiwa. Nie oznacza to jednak, że jedna metoda pasuje do wszystkich metali albo wszystkich tworzyw.
Drugim kryterium jest geometria połączenia. W układzie zakładkowym warstwy zachodzą na siebie, co umożliwia łączenie materiału w określonych punktach lub wzdłuż linii. Zgrzewanie punktowe łączy co najmniej dwie warstwy w miejscach działania elektrod, natomiast wariant liniowy pozwala prowadzić połączenie wzdłuż wyznaczonego odcinka. Przy detalach stykających się końcami stosuje się układ czołowy: zgrzewanie doczołowe łączy elementy czoło w czoło przez ich nagrzanie i osiowe ściskanie.
W praktyce trzeba zestawić właściwości materiału z dostępem do miejsca łączenia, kształtem detalu i oczekiwanym przebiegiem połączenia. Konkretne grupy rozwiązań — zgrzewanie oporowe, tarciowe, ultradźwiękowe, dyfuzyjne i polifuzyjne — różnią się sposobem dostarczania energii oraz wymaganiami wobec materiału i geometrii.
Zgrzewanie oporowe: punktowe, liniowe, garbowe i doczołowe
Zgrzewanie oporowe, nazywane także elektrycznym oporowym lub rezystancyjnym, wykorzystuje docisk oraz przepływ prądu przez styk łączonych elementów. Opór elektryczny nagrzewa obszar złącza do stanu plastycznego, a nacisk umożliwia jego połączenie. Poszczególne odmiany różnią się miejscem skupienia prądu i nacisku oraz geometrią złącza.
| Odmiana | Sposób tworzenia złącza | Typowy układ elementów lub geometria |
|---|---|---|
| Punktowe | Elektrody dociskają warstwy w pojedynczych miejscach, przez które przepływa prąd. | Zakładkowe połączenie dwóch lub większej liczby blach, łączonych w oddzielnych punktach. |
| Liniowe | Obracające się elektrody w kształcie krążków prowadzą zgrzew wzdłuż wyznaczonej linii, tworząc ciągłe połączenie. | Zakładka dwóch arkuszy lub pasów materiału, gdy złącze ma przebiegać wzdłuż odcinka i może wymagać szczelności. |
| Garbowe | Wypukłości skupiają prąd oraz nacisk w określonych miejscach łączenia. | Płaski element z przygotowanymi garbami, wykorzystywany między innymi przy mocowaniu nakrętek, kołków i trzpieni. |
| Doczołowe | Elementy są ustawione czoło w czoło i łączone przy osiowym ściskaniu, bez zakładki materiału. | Dwa pręty, druty, profile lub inne detale stykające się końcami. |
Zgrzewanie tarciowe, ultradźwiękowe, dyfuzyjne i polifuzyjne
W tych metodach źródłem ciepła albo uplastycznienia nie jest opór elektryczny w miejscu styku. O charakterze procesu decydują tarcie, drgania ultradźwiękowe, dyfuzja cząsteczek lub miejscowe podgrzanie tworzywa.
| Metoda | Mechanizm łączenia | Typowe kategorie materiałów |
|---|---|---|
| Tarciowa | Silnie dociśnięte powierzchnie przemieszczają się względem siebie. Tarcie wytwarza ciepło, które umożliwia połączenie materiałów. | Materiały, których powierzchnie mogą zostać połączone podczas kontrolowanego docisku i ruchu; zakres zależy od konkretnego materiału oraz geometrii. |
| Ultradźwiękowa | Drgania ultradźwiękowe powodują miejscowe uplastycznienie i łączenie bez użycia spoiwa. | Metale, ceramika łączona z metalem oraz tworzywa termoplastyczne. |
| Dyfuzyjna | Połączenie powstaje wskutek dyfundowania cząsteczek przy odpowiednio dobranych parametrach temperatury i nacisku. | Materiały, w których możliwa jest dyfuzja w warunkach prowadzonego procesu; dobór zależy od pary łączonych materiałów. |
| Polifuzyjna | Łączone powierzchnie tworzywa zostają miejscowo uplastycznione, a następnie zespolone bez kleju i spoiwa. | Tworzywa sztuczne. |
W praktyce szczegółowe warunki procesu zależą od rodzaju materiału, geometrii elementów i użytego urządzenia.
Parametry procesu decydujące o powstaniu i jakości zgrzeiny
W zgrzewaniu punktowym o powstaniu i jakości zgrzeiny decydują przede wszystkim natężenie prądu, czas jego przepływu oraz siła docisku elektrod. Podgrzewanie i docisk prowadzą do powstania obszaru plastycznego w miejscu styku, który po zastygnięciu tworzy zgrzeinę.
- Natężenie prądu wpływa na intensywność nagrzewania. Zbyt mała wartość może nie doprowadzić do odpowiedniego uplastycznienia, natomiast zbyt wysoka zwiększa ryzyko przegrzania i wyprysku ciekłego metalu.
- Czas przepływu prądu określa, jak długo energia cieplna oddziałuje na styk. Należy rozpatrywać go razem z natężeniem, ponieważ zmiana jednego z tych parametrów wpływa na przebieg nagrzewania i wielkość obszaru plastycznego.
- Siła docisku elektrod stabilizuje kontakt między elementami i sprzyja tworzeniu jednolitego jądra zgrzeiny. Jej wartość dobiera się do materiału, grubości i geometrii połączenia; zbyt duża siła może pogorszyć warunki procesu.
Znaczenie mają także grubość łączonych elementów oraz odległość między kolejnymi zgrzeinami. Ich niewłaściwe zestawienie może sprzyjać nierównomiernemu rozkładowi energii i osłabieniu powtarzalności połączenia. Istotne są ponadto osiowanie elementów, stabilizacja parametrów oraz stan elektrod doprowadzających prąd i wywierających docisk. Wykonanie elektrod ze stopów miedzi wiąże się z wymaganym przewodnictwem elektrycznym i cieplnym.
Jakość zgrzeiny ocenia się przez właściwości mechaniczne, ciągłość i powtarzalność złącza. Uniwersalne nastawy nie istnieją: parametry dobiera się do materiału, grubości, geometrii, urządzenia i konkretnej odmiany procesu.
Zastosowania zgrzewania w produkcji, konstrukcjach i instalacjach technicznych
Zgrzewanie znajduje zastosowanie przy łączeniu elementów w produkcji seryjnej, wytwarzaniu konstrukcji metalowych oraz wykonywaniu połączeń instalacyjnych. Stosuje się je między innymi do łączenia blach, drutów, prętów, elementów giętych i profilowanych. Wybór technologii zależy od materiału, geometrii oraz wymagań dotyczących trwałości, przewodnictwa lub szczelności złącza.
- Przemysł motoryzacyjny – zgrzewanie wykorzystuje się do wykonywania połączeń w komponentach samochodowych i innych elementach produkowanych seryjnie.
- Konstrukcje metalowe i budownictwo – technologia służy do wytwarzania elementów konstrukcyjnych, ram, osłon oraz części giętych i profilowanych.
- Produkcja siatek – zgrzewanie łączy przecinające się druty lub pręty w powtarzalnych układach.
- Meblarstwo – znajduje zastosowanie przy wykonywaniu metalowych elementów mebli i ich konstrukcji.
- Instalacje energetyczne i techniczne – w tych zastosowaniach znaczenie mają wymagania dotyczące trwałości połączenia, przewodnictwa lub szczelności. Zgrzewanie polifuzyjne stosuje się do łączenia tworzyw sztucznych w instalacjach i obudowach technicznych.
Osobną grupę stanowi zgrzewanie egzotermiczne, wykorzystywane w układach uziemiających i ochronie odgromowej. Reakcja egzotermiczna proszku zgrzewającego zachodzi w formie grafitowej. Połączenia mogą służyć do łączenia miedzi z miedzią albo miedzi ze stalą, dlatego ich właściwości nie powinny być utożsamiane z właściwościami każdego innego rodzaju zgrzewania.
Kontrola jakości zgrzein i bezpieczeństwo procesu
Kontrola jakości zgrzein powinna obejmować zgodność z wymaganiami procesu, geometrię złącza, osiowanie elementów oraz powtarzalność kolejnych połączeń. Uwagę zwracają także zmiany docisku, widoczny rozprysk materiału i niestabilność pracy urządzenia. Na jakość wpływają między innymi siła docisku, ilość wytworzonego ciepła, odległość między zgrzeinami i grubość łączonych elementów.
Ocena wizualna pozwala wykryć część niezgodności, ale sama nie potwierdza pełnej wytrzymałości złącza. Jeśli wymaga tego zastosowanie, kontrolę uzupełnia się o sprawdzenie ciągłości, szczelności albo właściwości mechanicznych. Zakres i sposób badań powinny wynikać z wymagań procesu, dokumentacji oraz instrukcji urządzenia. Ogólne oględziny ani pojedynczy wynik kontroli nie zastępują tych zasad.
- Przed rozpoczęciem pracy – przygotować i uporządkować stanowisko, sprawdzić stan techniczny urządzenia oraz zapewnić prawidłowe warunki prowadzenia procesu.
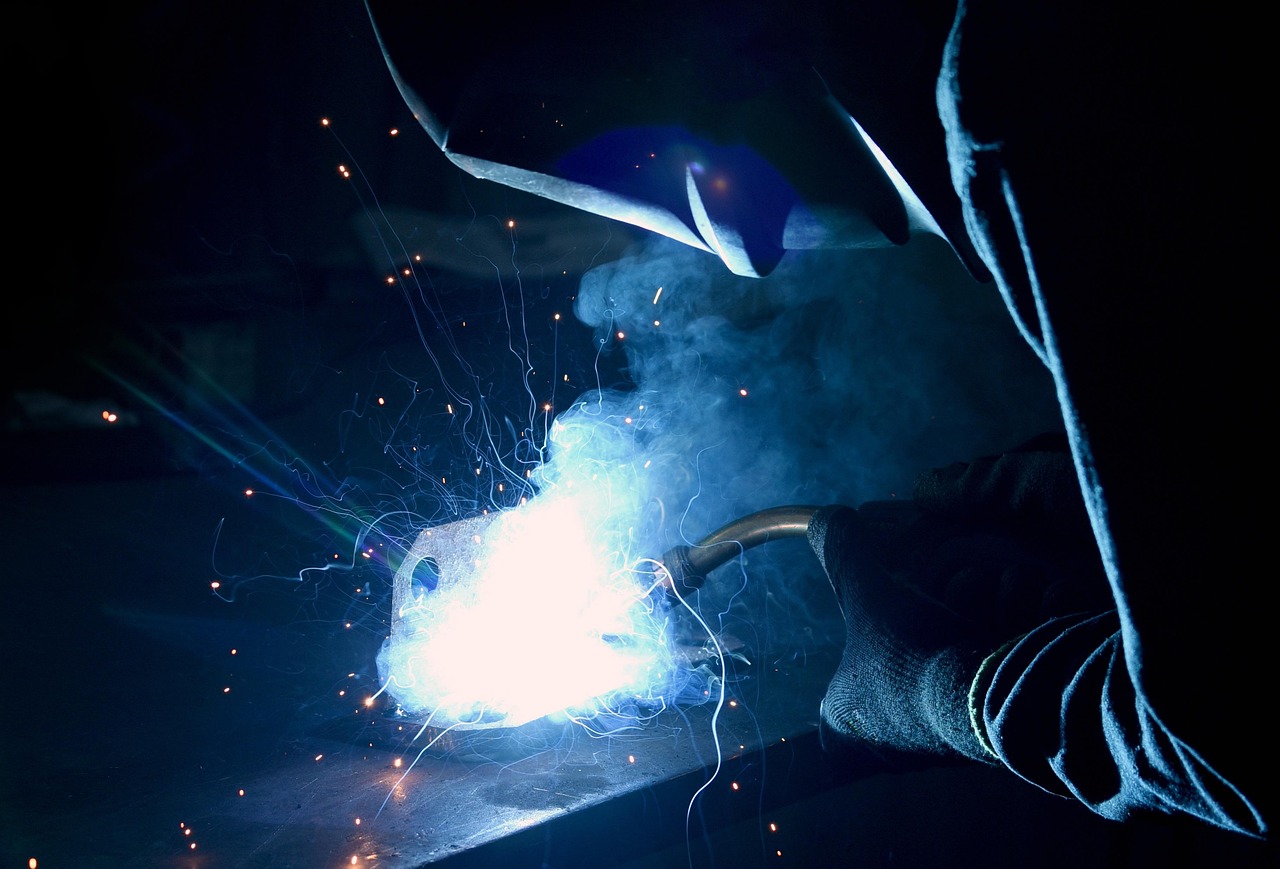
- Podczas zgrzewania elektrycznego – stosować okulary ochronne, przyłbicę lub inne odpowiednie środki ochrony oczu i twarzy oraz ochronę przed promieniowaniem; nie wolno patrzeć bezpośrednio na łuk.
- Przy zgrzewaniu gazowym – przestrzegać właściwych procedur obsługi palnika i butli oraz nie używać smaru ani oliwy przy elementach, dla których jest to zabronione.
- Ochrona przeciwpożarowa – odsunąć materiały łatwopalne od stanowiska i nie prowadzić prac w ich bezpośrednim sąsiedztwie.
- Powtarzalność procesu – obserwować docisk, rozprysk i stabilność kolejnych cykli; odchylenia wymagają sprawdzenia procesu zgodnie z obowiązującą procedurą.